
解决方案
面向整车制造企业的新车下线检测(EOL)解决方案
适用于乘用车、轻型商用车及专用车制造企业的新车下线(End-of-Line,EOL)质量保证检测。
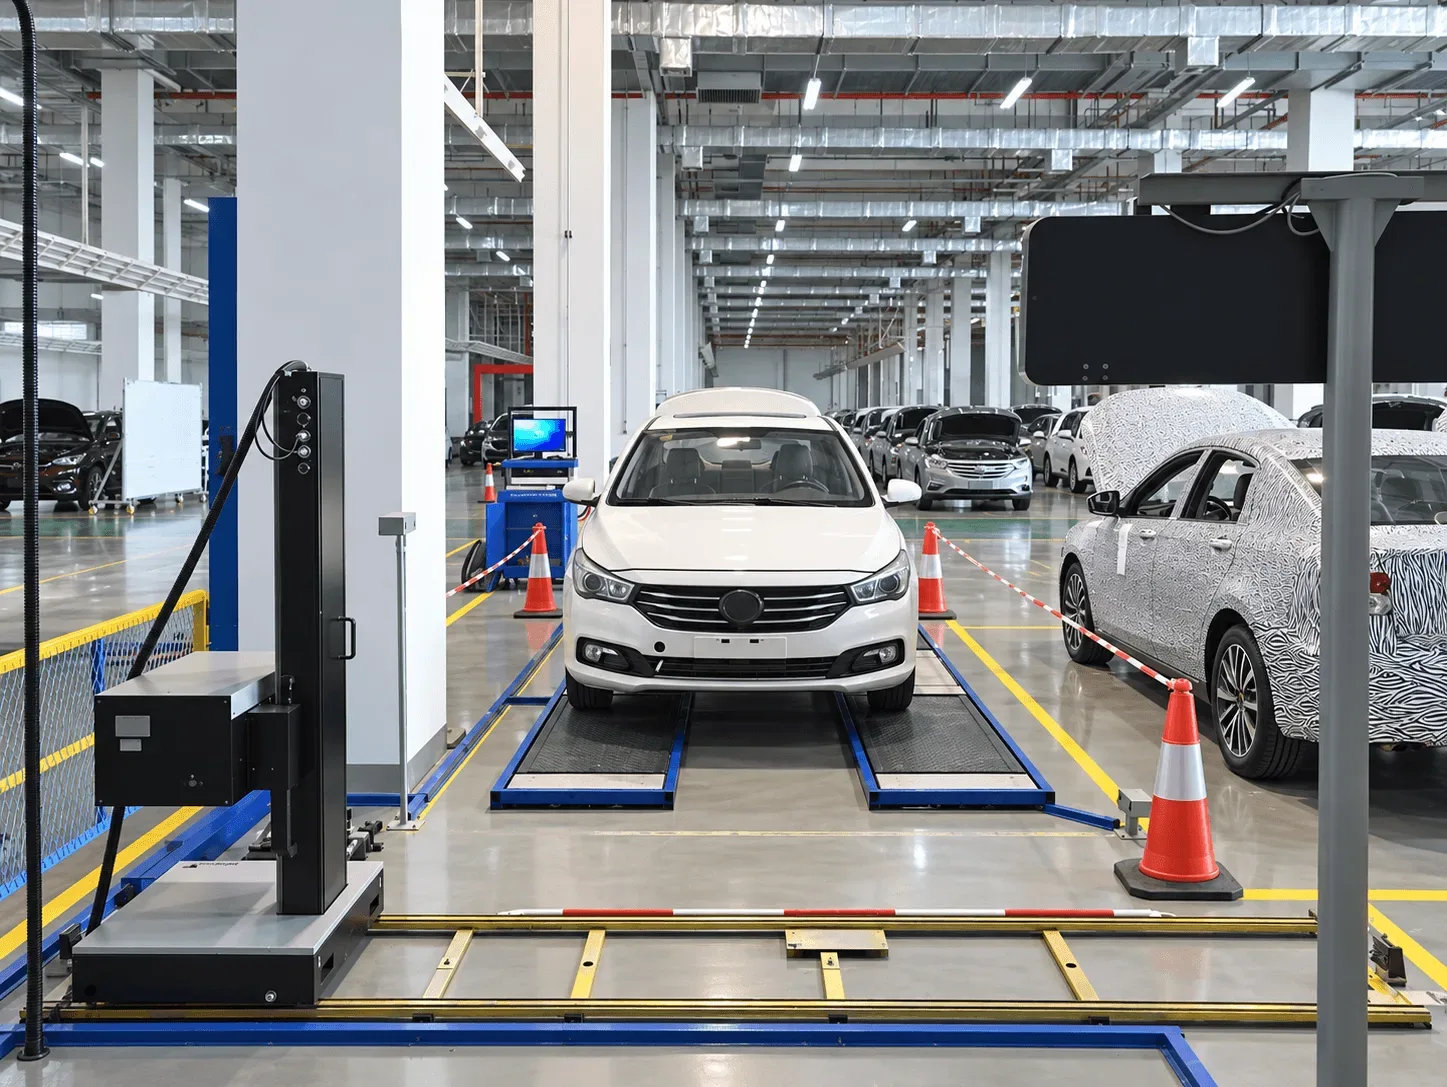
方案以滚筒式检测线为核心,集成制动、轮重、侧滑、车速表、前照灯、声级与四轮定位等检测工位,配套联网测控系统与数据库管理,帮助工厂在节拍内完成整车出厂检验,形成可查询、可追溯的单车检测档案。
检测挑战
整车出厂检验处在生产与交付的交界点,既要守住质量底线,又不能拖慢产线。整车制造企业的质量、制造与工厂规划负责人通常面临以下问题:
- 出厂检验项目多、判定规则各异。 新车下线须完成制动、侧滑、车速表、灯光、四轮定位等多个强制检验项目,各项目判定依据不同,依靠人工读数和判读难以统一尺度,且容易出错。
- 检测节拍必须匹配产线节拍。 总装线连续下线,若检测设备逐项独立运行、车辆反复停靠上下线,检测环节将成为产线瓶颈,影响下线路径和交付节奏。
- 设备分散运行,数据难以汇总。 多台设备各自出数、人工誊抄汇总的方式,无法形成统一的单车报告,出现质量异议时缺少原始数据和过程曲线可供回溯。
- 检测结果需要进入工厂质量体系。 整车厂普遍要求检测数据与制造执行系统(MES)或质量管理系统对接,并满足整车出厂质量保证检测线相关管理与考核要求,单机设备不具备这种接口能力。
解决方案概述
本方案面向整车制造企业的出厂质量保证环节,检测对象为最大轴荷 3 吨、轮距 700~2400mm 的新下线车辆。
检测项目覆盖轮重、制动、车速表、侧滑、前照灯远近光、声级(喇叭)及四轮定位,并可录入底盘外观检查和路试结果,形成完整的出厂检验记录。
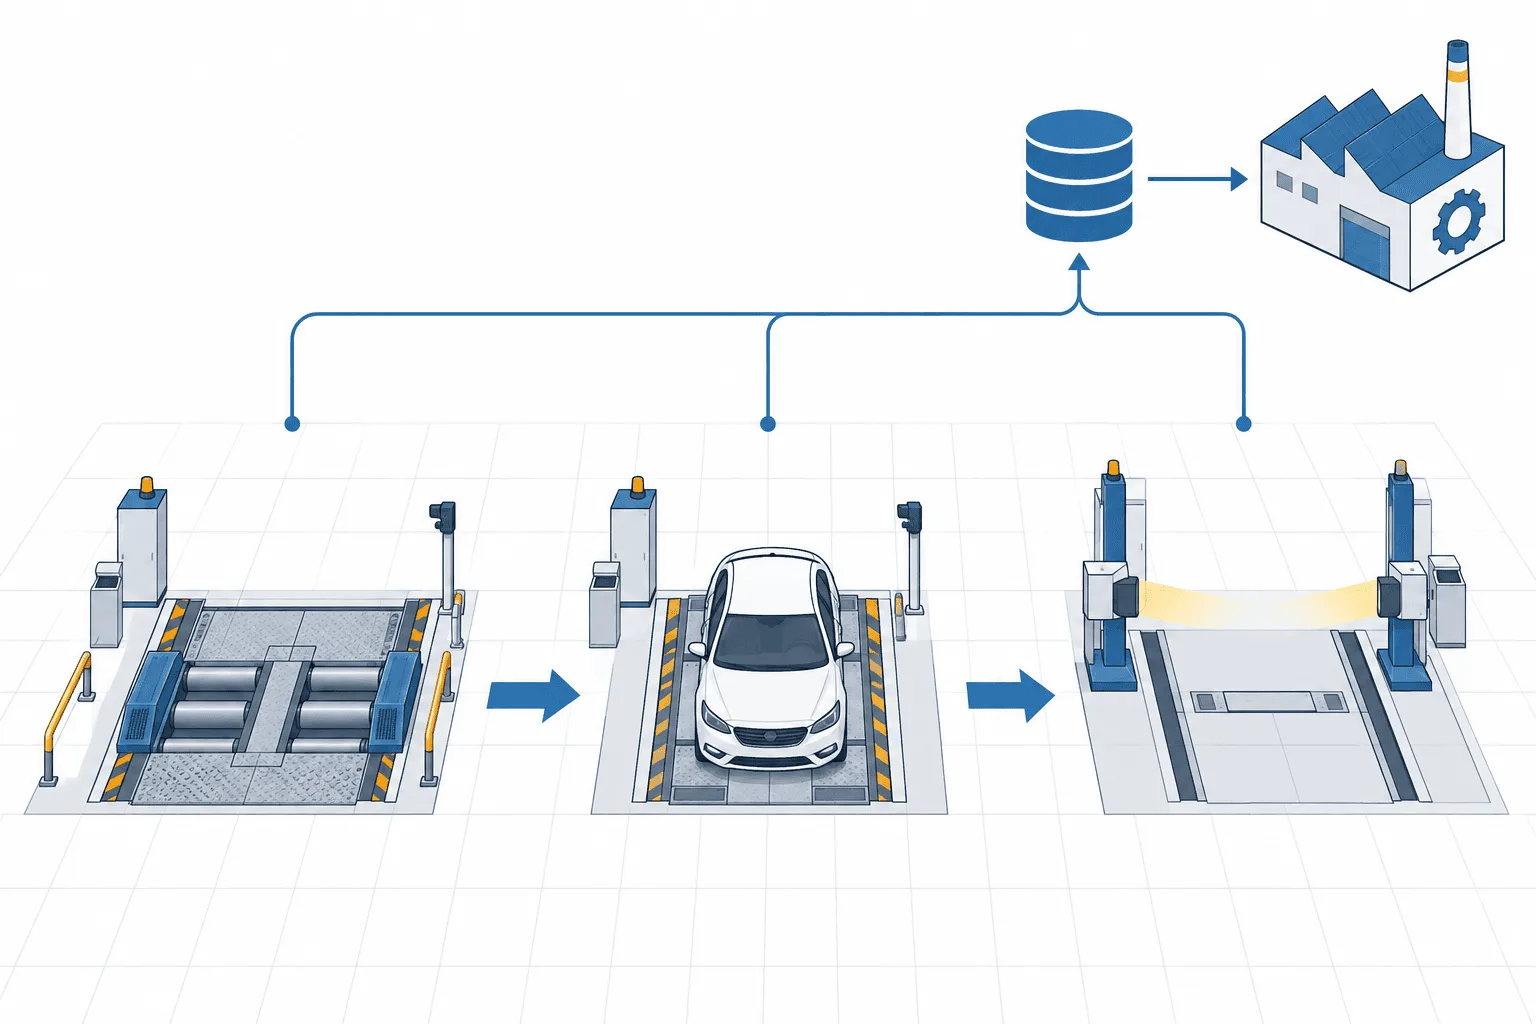
系统按四个层级组成:检测执行层为各检测台体与仪器;采集与控制层为工位控制机、高精度采控单元、传感器与安全联锁;业务软件层完成车辆登录、检测引导、自动判定、报告打印与档案管理;集成接口层按开放式数据结构与工厂 MES/质量系统交换数据。
整条线采用固定式安装,工位数量、顺序和设备规格依据车间布局与节拍要求配置。卡特世承担从平面布置设计、设备制造到安装联调的交付工作。
制动与轮重检测模块
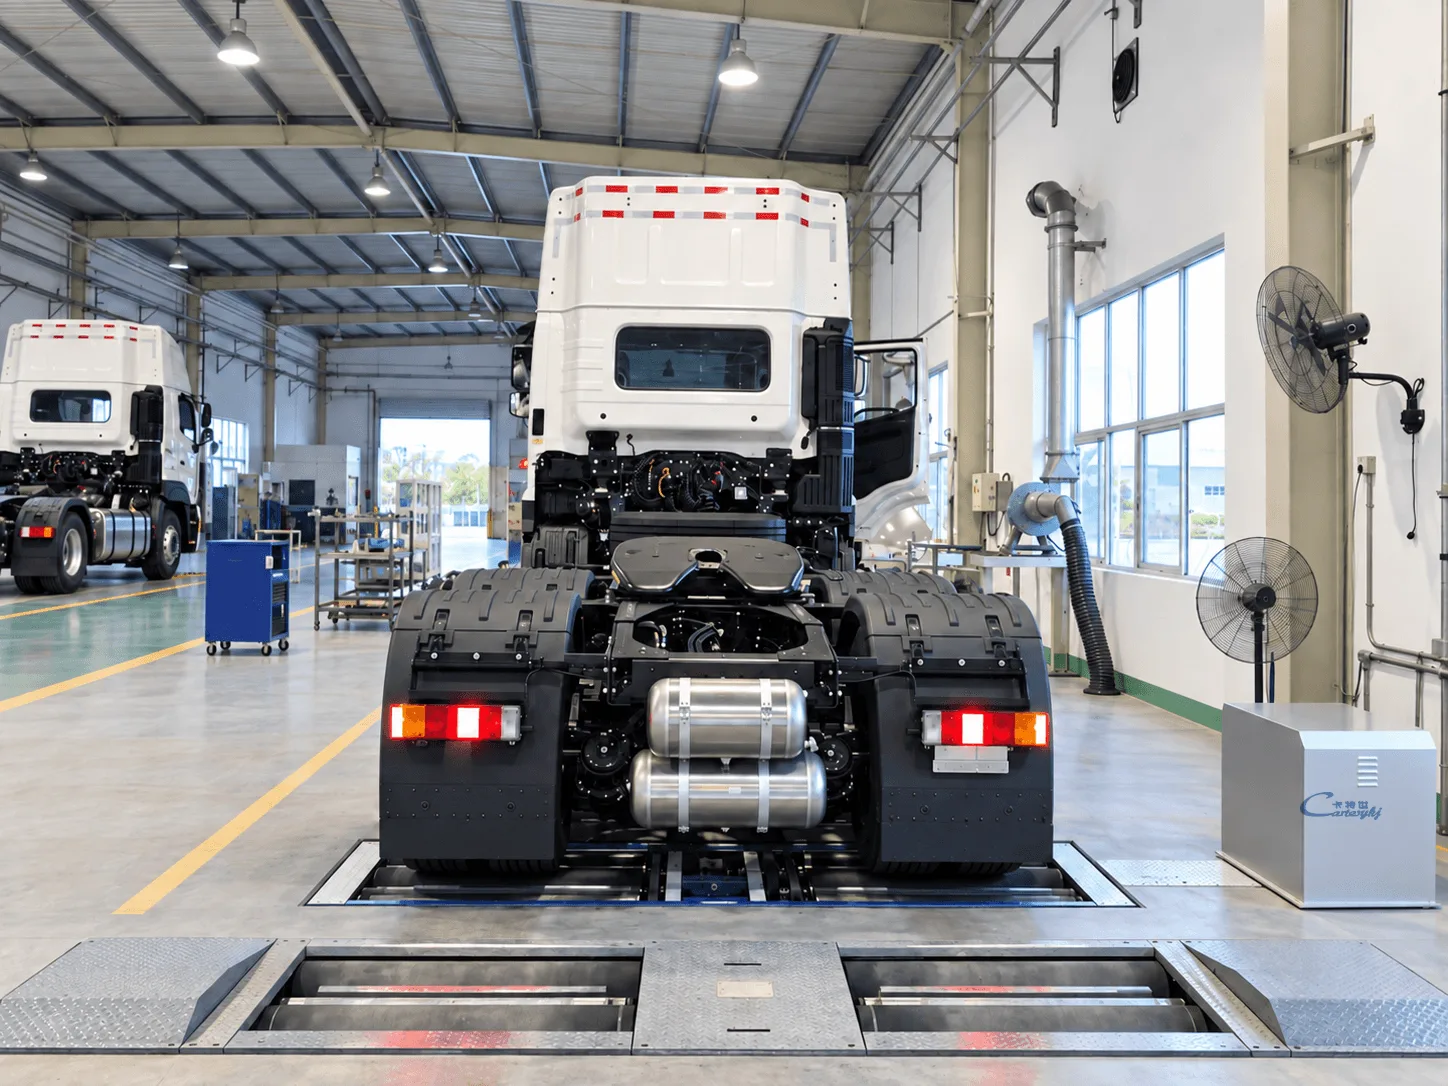
承担整车制动力、阻滞力、制动力平衡、驻车制动及各轴(轮)载荷的检测,是出厂安全检验的核心工位。
滚筒反力式制动检验台(CTFZ-3C)最大允许轴载 3000kg,滚筒表面粘砂处理、附着系数不低于 0.82,制动力示值误差小于 1.5%(对应国标要求为 ±3%)。设备可记录并打印左右轮制动力曲线与踏板力曲线,便于分析制动系统问题。
轮重仪(CTZZ-3C)采用通过式双边称重结构,车辆通过即完成称重,不占用检测节拍。轮重数据直接服务于制动效果的即时判定。
侧滑与车速表检测模块
双板联动侧滑检验台(CTCH-3C)测量前轮侧滑量与方向,测量范围 ±15 m/km,双板同步误差小于 ±0.04mm(对应国标要求为 ±0.2mm),用于判断前轮定位状态。
车速表检验台(CTCS-3C)测试范围 0~130 km/h,采用非接触式传感器与气囊同步举升,滚筒转速高于 5 km/h 时举升机构自动闭锁,保障测试安全。
前照灯与声级检测模块
全自动前照灯检测仪(MQD-6A)采用 DSP 数字图像处理与双 CCD 寻光结构,自动完成远光、近光发光强度和光轴偏移量检测。
远近光检测平均耗时约 40 秒,双灯同检约 25 秒;适用于卤素灯、氙气灯(HID)和 LED 前照灯,并提供通讯协议接入检测线联网系统。
配套数字声级计(HY-104A)用于喇叭声级等项目测量,分辨率 0.1 dB,具备 A、C 频率计权。
四轮定位检测模块
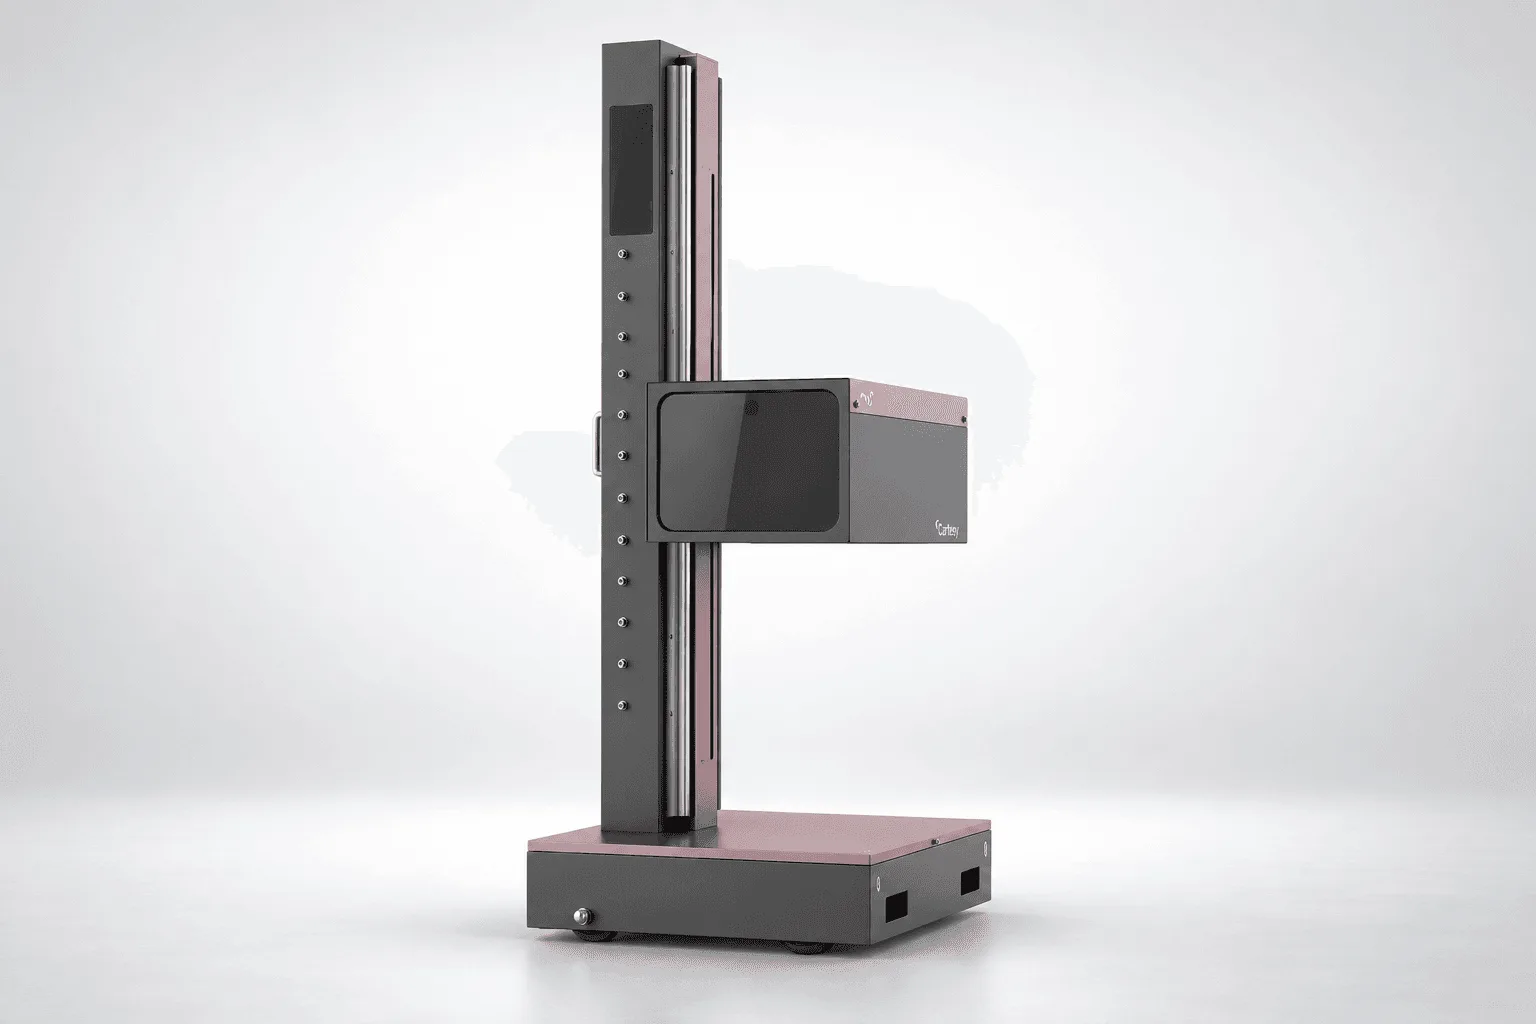
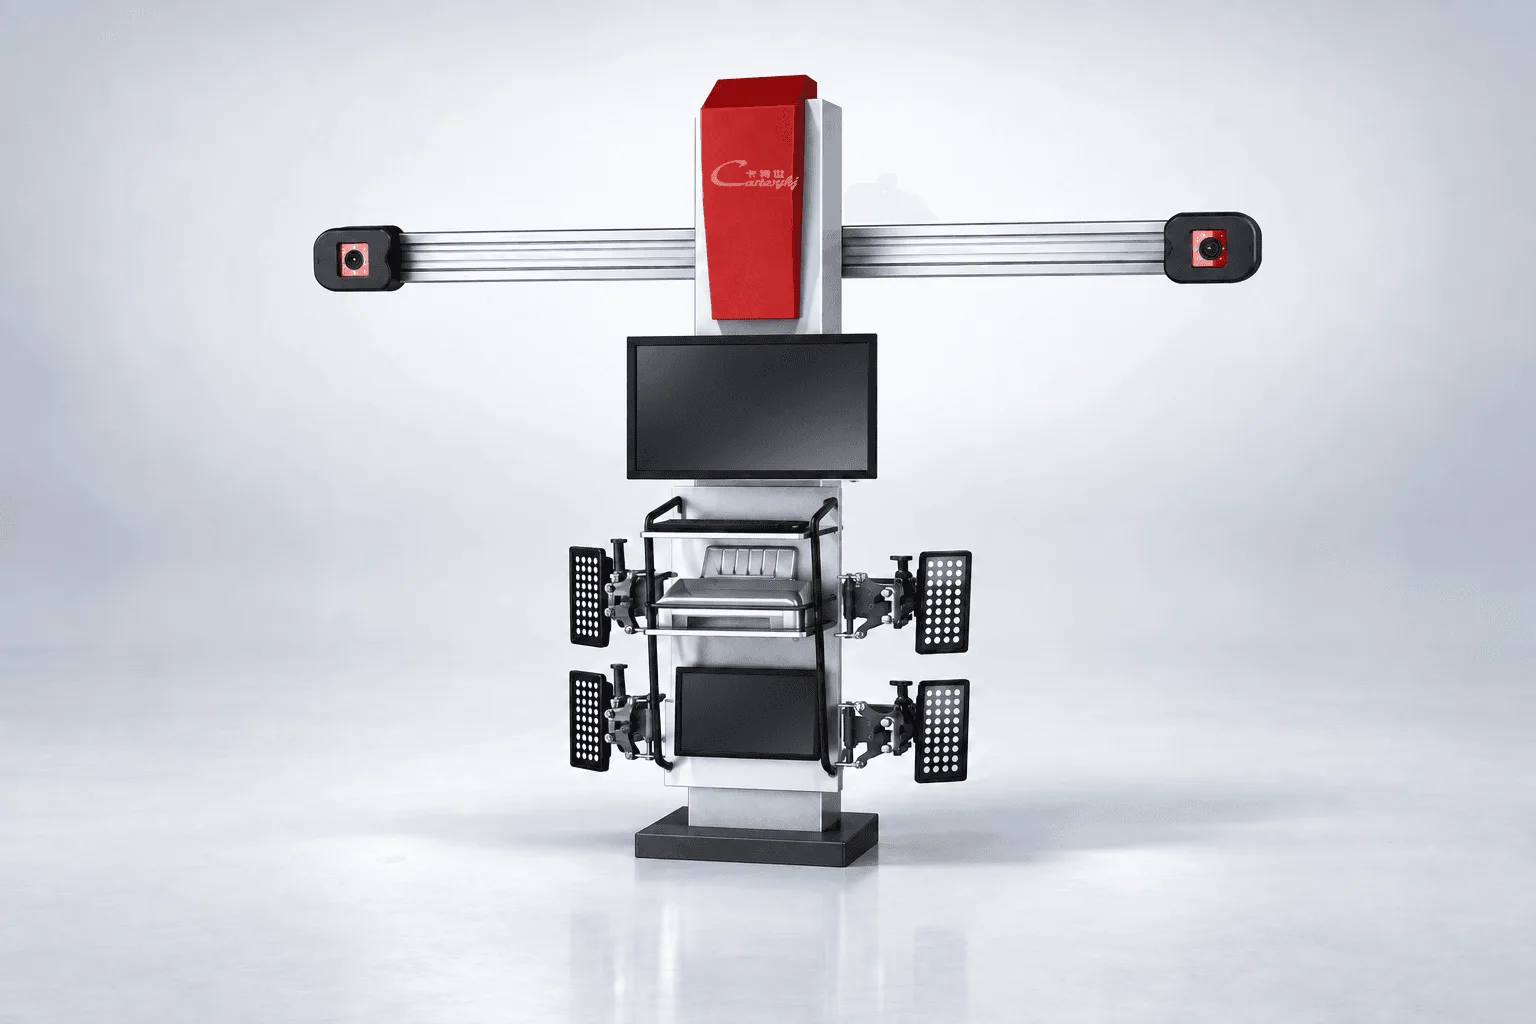
3D 四轮定位仪(3D-KT-686)采用三维成像测量技术,配备 500 万像素工业相机,测量总前束、外倾角、主销后倾角、主销内倾角、推力角等参数。
设备配套地藏式剪式举升机,也可依据产线要求定制通过式安装方式,使定位检测融入下线路径而不打断节拍。
四轮定位工位可布置在侧滑检测之前,与检测线其他工位并行作业。
测控、软件与数据管理
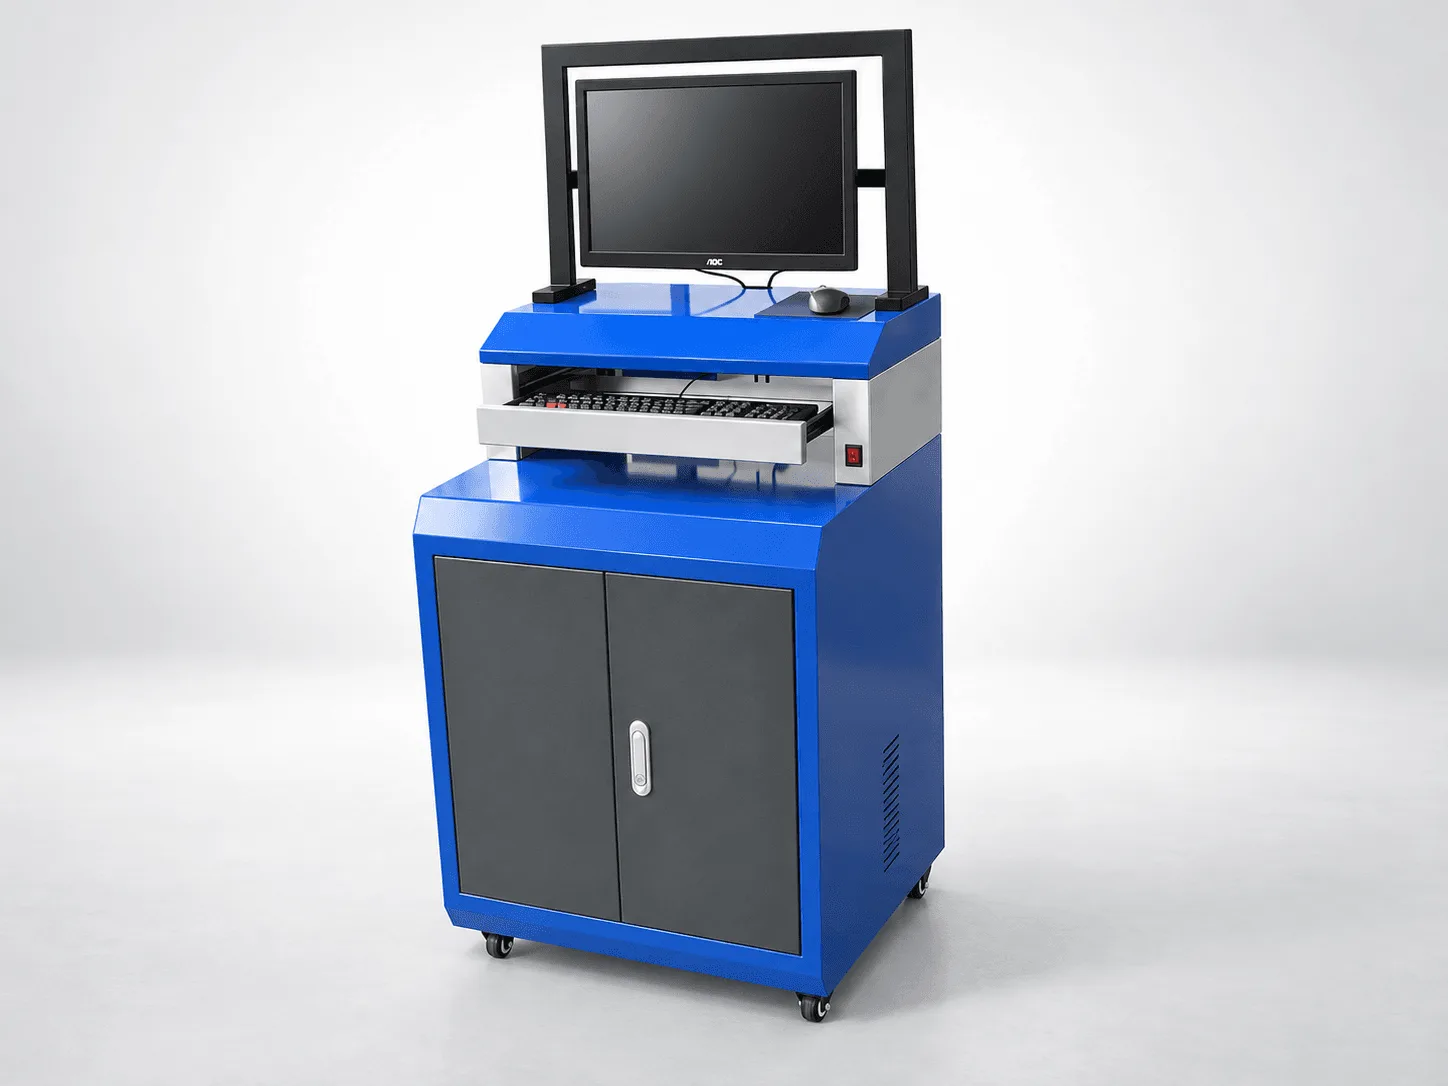
全线由工业控制计算机联网控制,采用 C/S 星型拓扑与集散控制方式,支持全自动、半自动、手动三种工作模式并可切换。
引车员按 LED 点阵屏的文字引导完成操作,工位控制机在车辆就位后自动驱动设备、采集数据并锁定结果。系统具备自检、软件标定、故障自诊断、设备故障屏蔽、掉电恢复与分级权限管理功能,任一工位掉线不影响其他工位运行。
软件按整车出厂业务配置,包括车辆登录、工位控制、综合设备联网、底盘外观录入、调度与报告打印、报表统计、路试数据录入等模块。
工位程序支持多车同检与检测顺序调整,配合条码识别可实现车辆乱序上线;半自动模式下检测结果本地保存,网络恢复后自动汇入中心数据库。
检测数据采用工位机与主控机两级存储,中心数据库统一管理车辆档案、判定结果、原始数据和过程曲线,支持年、月、日报表及合格率、初检率、复检率统计查询。
数据接口参照 JT/T 478《汽车检测站计算机控制系统技术规范》的进出口数据规范设计,提供开放式数据结构,可依据项目要求与工厂 MES、质量管理或追溯系统对接。
检测流程
新车从总装线驶入检测线后,车辆、操作人员与数据按以下六个步骤流转:
- 车辆登记。 录入或调入车辆识别代号(VIN)、车型等基本信息;已建档车辆复检时仅录入车号即可自动填充,也可扩展条码、IC 卡或车牌识别方式。
- 参数下发。 主控系统按车型词典下发检测项目、检测参数与判定限值;判定标准可配置,以适应标准更新或企业内控要求。
- 工位检测。 车辆按 LED 引导依次通过各工位:车速表检测 → 制动与轮重检测 → 侧滑与前照灯检测,四轮定位依据布局穿插进行;各工位检测时间按节拍均衡设计。
- 数据自动采集处理。 设备自动采集并锁定检测结果,制动项目同步记录过程曲线;操作失误时可现场发起复检,以新结果覆盖。
- 结果判定与报告。 系统依据已配置的判定规则自动生成各项目结论和整车报告,自动打印输出;不合格项可自动生成复检项目。
- 存储与上传。 检测结果在工位机与主控机两级保存,形成单车检测档案,并按项目要求向工厂 MES/质量系统传输,支持后续质量追溯与统计分析。
方案价值
- 出厂项目一线覆盖。 通过制动、轮重、侧滑、车速表、灯光、声级与四轮定位工位的组合,帮助质量负责人在一条线上完成整车出厂主要安全与性能检验项目,并纳入底盘外观和路试结果。
- 节拍匹配产线。 通过三工位并行布局、通过式称重、侧滑与灯光合并工位及全自动引导,安全性能检测项目检测能力不低于 20 辆次/小时,帮助制造负责人将检测环节嵌入下线节拍。
- 结果稳定可复核。 通过自动采集、自动判定、软硬件双重标定和制动过程曲线记录,减少人工读数差异,帮助工厂在质量评审和异议处理中提供原始数据依据。
- 数据贯通质量体系。 通过两级存储、统一数据库和开放式接口,帮助信息化与质量团队将每辆车的检测档案、判定结果和过程数据接入 MES/质量系统,实现单车追溯。
- 配置可随车型扩展。 通过工位模块化设计和可配置的判定标准,支持后续新增车型、检测项目或调整限值,无需更换主控系统。
项目交付与服务
卡特世按以下步骤完成交付:需求与现场条件确认 → 方案设计及设备选型 → 车间平面布置工艺图、基础与电源布线设计 → 设备制造与出厂检验 → 现场安装、联调与标定 → 操作、标定与维护培训 → 售后维护与软件升级。
培训内容覆盖检测项目与评定标准、设备原理与标定、电气控制和软件数据库操作,可依据工厂人员安排调整。
本方案在乘用车、商用车、专用车及电动车制造企业均有整车质保线项目应用。保修范围、响应时间等服务承诺以正式商务文件为准。
适用标准说明
方案设计依据项目所在地现行有效的标准执行,主要涉及:GB 7258《机动车运行安全技术条件》、GB 38900《机动车安全技术检验项目和方法》、GB/T 18565《道路运输车辆综合性能要求和检验方法》、GB/T 17993《汽车综合性能检测站能力的通用要求》,以及整车出厂质量保证检测线相关管理办法与考核评审要求。
检测控制系统数据接口参照 JT/T 478 设计;单台设备分别执行相应产品的国家或行业检定/技术标准(如滚筒反力式制动检验台、汽车侧滑检验台、前照灯检测仪等)。标准版本更新时,检测参数与判定规则可通过软件配置调整,具体适用版本以项目技术协议为准。
常见问题
产线车型超出 3 吨轴荷或轮距范围,能否覆盖?
本方案标准配置适用于最大轴荷 3 吨、轮距 700~2400mm 的车型。对于更大轴荷或特殊轮距的商用车、专用车,可在方案设计阶段选用对应规格的检测台体,建议咨询时提供车型清单与轴荷参数。
检测系统能否与工厂现有的 MES 或质量系统对接?
检测控制系统采用开放式数据结构,数据进出口参照 JT/T 478 规范设计,可输出车辆档案、判定结果、原始数据和过程曲线等信息表。实际对接方式(数据库表、接口协议、传输频率)需结合工厂系统的接口规范在项目中确认。
现有厂房能否布置这条检测线?
检测线为固定式安装,需要满足设备基础、供电(3 吨线用电约 20 kW)、接地和行车通道等条件。作为参考,检测车间进出口间距不宜小于 42 m,单条线内部宽度约 7 m,具体尺寸依据车型与设备布置核算。
卡特世在售前阶段依据厂房图纸或现场勘测结果提供平面布置工艺图与基础施工图,新建和既有车间改造均可评估。
检测节拍能否再提高?
标准三工位布局的安全性能检测能力不低于 20 辆次/小时。节拍受工位数量、检测项目组合和引导方式影响,可通过增加并行工位、调整项目分布或提高自动化程度(如自动识别上线)进行匹配,需结合产线节拍目标核算。
咨询解决方案
为帮助卡特世为您的工厂配置合适的下线检测方案,建议在咨询时提供以下信息:所在地区、生产车型及轴荷/轮距范围、要求的检测项目、产线节拍目标、车间平面条件(新建或改造)、适用的标准或企业内控规范、与 MES/质量系统的接口需求,以及项目计划时间。
卡特世将据此提供针对性的工位配置、布局方案和技术协议草案。